Резьба и крепёж в 3D-печати: восемь способов поставить металл в деталь
Напечатанная деталь слабее всего в резьбе, в посадке под вал и поперёк слоёв. Рассказываю, когда резьбу можно напечатать, а когда в деталь ставят металл: винт, гайку, вставку, подшипник. С размерами отверстий и схемами в разрезе.
Опубликовано Технология FDMСпособов 8Размеры от М3 до М6
Что в статье
Коротко
- Резьбу от М6 печатают вместе с деталью. Мельче М5 она выходит неточной, туда ставят металл.
- Для разовой сборки хватит винта прямо в пластик: в замере винт М3 держал на вырыв 142 кг, хорошая вставка 181. Сорвать его затяжкой втрое легче.
- Деталь, которую разбирают часто, просит вставку или закладную гайку: винт идёт по металлу.
- Отверстия принтер печатает меньше, чем в модели. Под посадку их печатают с запасом и досверливают, а размер проверяют пробником.
- Вставки, гайки и подшипники я ставлю в деталь сам. Напишите в заявке, какой крепёж у вас, отверстия под него заложу в модель.
01Где пластик слаб
Принтер кладёт деталь слоями, и шов между слоями слабее самого пластика. Насколько слабее, зависит от материала и настроек печати[1]. Отсюда три места, где напечатанная деталь подводит первой.
- Резьба. Шаг резьбы М3 полмиллиметра. При слое 0,2 мм на виток приходится два с половиной слоя: принтеру нечем нарисовать его форму.
- Посадка. Вал или подшипник распирает отверстие изнутри. Тонкая стенка вокруг него выпучивается и расходится по шву[8].
- Тонкое и высокое. Стойку, напечатанную стоя, боковая нагрузка ломает по слою.
Стойка напечатана вместе с основанием. Слои лежат поперёк неё, как монеты в столбике.
Поэтому деталь я ставлю на столе так, чтобы нагрузка шла вдоль слоёв. Когда так не выходит, модель можно разрезать: стойки напечатать лёжа и привинтить к основанию. А там, где пластика мало при любом положении, в деталь ставят металл.
02Резьбу можно напечатать
Самый простой крепёж обходится без металла: резьбу рисуют в модели, и принтер печатает её вместе с деталью. Всё решает размер.
Protolabs советует не печатать на FDM резьбу мельче М5[8], Formlabs называет нижней границей М6[10]. Причину показали снимки под микроскопом: резьба, нарисованная по стандарту, выходит с принтера искажённой и не попадает в допуск. Чем тоньше слой, тем искажение меньше[2].
Что из этого следует
- От М6 и крупнее резьбу печатают вместе с деталью. Деталь ставят так, чтобы на витках не было поддержек[10], обычно осью резьбы вверх, и берут слой потоньше.
- Зазор обязателен. Болт и гайка, нарисованные по стандарту, после печати друг в друга не войдут[2]. Сколько прибавить, показывает пробник.
- Мельче М5 ставят металл одним из восьми способов ниже.
Резьба метчиком
Есть промежуточный путь: напечатать гладкое отверстие и нарезать в нём резьбу метчиком. Метчик ведут без нажима и часто выкручивают, чтобы убрать стружку: от усилия пластик трескается[8]. Такая резьба, как и печатная, от частых разборок изнашивается[10].
03Какой способ выбрать
Способов поставить металл в деталь восемь. Четыре про резьбу, три про вал и подшипник, один про длинные детали. Ответьте на вопросы о своей детали, и лишние погаснут.
- Что ставите в детальОт этого зависит всё остальное
- 1Винт и гайка насквозьЕсть доступ с двух сторон
- 2Винт прямо в пластикГайку поставить некуда, сборка разовая
- 3Вплавляемая вставкаДеталь часто разбирают
- 4Закладная гайкаНужна металлическая резьба без паяльника
- 5Подшипник внатягВ детали что-то вращается
- 6Вал внатягВал стоит в детали намертво
- 7Вал в зажимВал двигают при сборке
- 8Трубка или профильДеталь длинная и прямая
Все восемь способов. Ответьте на вопросы, и лишние погаснут.
04Винт и гайка насквозь
Самое надёжное соединение, с него я бы начинал. Винт проходит обе детали насквозь, с обратной стороны гайка. Резьбы в пластике нет: он только сжат между головкой и гайкой.
- Когда брать
- Есть доступ с двух сторон
- Главное
- Под М3 отверстие 3,4 мм
- Подвох
- Нужно место под гайку
Диаметр сквозного отверстия задаёт ГОСТ 11284-75[7]. Рядов три: чем дальше, тем больше запас на то, что отверстия в двух деталях не совпадут.
| Винт | Точная сборка | Обычная | С запасом |
|---|---|---|---|
| М3 | 3,2 мм | 3,4 мм | 3,6 мм |
| М4 | 4,3 мм | 4,5 мм | 4,8 мм |
| М5 | 5,3 мм | 5,5 мм | 5,8 мм |
| М6 | 6,4 мм | 6,6 мм | 7,0 мм |
В таблице размер готового отверстия. Принтер печатает отверстия меньше, чем в модели[3, 9], поэтому в модель я бы закладывал средний столбец: 3,4 мм под М3. Стенку вокруг отверстия оставляют не тоньше диаметра винта: вокруг М5 это 5 мм[8].
05Винт прямо в пластик
Когда гайку поставить некуда, винт вворачивают в саму деталь. В первой детали отверстие сквозное, во второй глухое и меньше винта: винт сам продавит в нём резьбу.
- Когда брать
- Гайку поставить некуда, сборка разовая
- Главное
- Под М3 отверстие от 2,7 до 2,8 мм
- Подвох
- Резьбу легко сорвать затяжкой
Держит такое соединение лучше, чем кажется. В замере CNC Kitchen винт М3 в отверстии 2,7 мм выдержал на вырыв 142 кг. Хорошая латунная вставка в том же пластике выдержала 181 кг, дешёвая 39[13].
Слабое место у него затяжка. Резьбу в пластике сорвало моментом около 1 ньютон-метра, а вставка держала от 3 до 4, пока не срезало головку винта[13]. Перетянули один раз, и соединение больше не держит.
Под М3 я бы ставил в модель от 2,7 до 2,8 мм и уточнял по пробнику. Общее правило даёт Protolabs: отверстие, в котором витки винта входят в пластик на 75-80 процентов своей высоты[8]. Для сборки на один раз этого хватит. Деталь, которую разбирают часто, просит вставку: резьба в пластике от разборок изнашивается[8, 10].
06Вплавляемая вставка
Вставка это латунная втулка с резьбой внутри и насечкой снаружи. Её греют паяльником и вдавливают в отверстие: пластик плавится, затекает в насечку и застывает. Винт после этого идёт по металлу, и соединение переносит частые разборки[10].
- Когда брать
- Деталь часто разбирают
- Главное
- Отверстие на 1 мм глубже вставки
- Подвох
- Тесное отверстие заливает резьбу
На вырыв вставка сильнее резьбы, нарезанной в пластике. В испытаниях на PLA и ABS разница вышла значимой почти на всех размерах от М3 до М8[6]. Сами вставки тоже разные: дешёвая с одной продольной насечкой держала в четыре с лишним раза хуже хорошей[13].
Куда девается пластик
Вставка вытесняет пластик, и ему нужно место. От того, какое отверстие вы нарисовали, зависит, останется ли резьба чистой.
Вставка гонит перед собой валик расплава. Деться ему некуда, и он поднимается в резьбу: винт упирается в пластик.
Четыре шага
- Диаметр с чертежа производителя. И проверка по пробнику: у CNC Kitchen принтер печатал отверстия на 0,1 мм меньше модели[13].
- Глубина с запасом. Глухое отверстие на миллиметр глубже вставки. Фаска на входе не нужна, стенки прямые[14].
- Паяльник на 10-20 градусов горячее печати. Около 225 для PLA, 245 для PETG, 265 для ABS[14].
- Дожать и подержать. Паяльником вставку утапливают на девять десятых, остаток дожимают плоским и держат несколько секунд. Горячая вставка норовит вылезти обратно[14].
07Закладная гайка
Обычная гайка в напечатанном гнезде даёт ту же металлическую резьбу без паяльника. Путей два.
- Карман сбоку. В модели рисуют паз, открытый с торца детали. Гайку задвигают в него после печати.
- Пауза в печати. Гнездо закрыто со всех сторон. Принтер останавливают на нужном слое, кладут гайку и продолжают: следующие слои закрывают её пластиком[11, 15].
- Когда брать
- Нужна металлическая резьба без паяльника
- Главное
- Зазор от 0,1 до 0,15 мм на сторону
- Подвох
- Пауза на слой раньше или позже
Гайка должна ложиться свободно и не проворачиваться. Protolabs советует начинать с зазора 0,1 мм на сторону[8], Prusa для своих принтеров называет 0,15 мм[15]. В тесное гнездо гайка не ляжет, в свободном провернётся вместе с винтом.
С паузой чаще всего промахиваются на один слой: слайсер ставит остановку перед началом выбранного слоя[15]. Гнездо делают чуть глубже высоты гайки[8], чтобы сопло прошло над ней. По-моему, закладная гайка удобна от М5: мельче её трудно ухватить пальцами.
08Подшипник внатяг
Подшипник держится в гнезде натягом: гнездо чуть меньше его наружного кольца. Насколько меньше, заранее не угадать. На размер напечатанного гнезда влияют слайсер, пластик, сам принтер и обдув[4], поэтому число снимают с пробника.
- Когда брать
- В детали что-то вращается
- Главное
- Давить ровно, шов увести с посадки
- Подвох
- Вторая запрессовка держит слабее
- Давите ровно. Я бы запрессовывал тисками: губки ведут подшипник без перекоса. Большой силы не нужно: в опыте с корпусами из PETG хватило около 600 Н, это примерно 60 кг[5].
- Уведите шов. Каждый слой принтер где-то начинает и заканчивает, и в этом месте остаётся бугорок. На круглом отверстии спрятать его негде[12]. Я бы нарисовал в гнезде канавку и кистью в слайсере назначил шов в неё.
- Запрессовывайте один раз. В том же опыте второй раз подшипник вошёл с усилием 400 Н вместо 600 и держался слабее: пластик смялся и стёрся[5].
Клей вместо натяга я бы не брал: он затечёт в подшипник.
09Вал: внатяг или в зажим
Внатяг
В размер под вал принтер не попадёт. Отверстия до 18 мм выходят меньше, чем в модели, при любом положении детали на столе[3], а насколько, зависит от принтера, слайсера и пластика[9]. Поэтому отверстие печатают заведомо меньше и досверливают[9].
- Когда брать
- Вал стоит в детали намертво
- Главное
- Печатать меньше и досверлить
- Подвох
- Тонкая стенка лопнет по слою
Под вал 4 мм я бы взял сверло 3,8 или 3,9: вал войдёт с натягом. Стенку вокруг отверстия делайте толще обычной, я бы оставил не меньше диаметра вала. И ставьте деталь на стол так, чтобы отверстие смотрело вверх: вал распирает его во все стороны, и стенка лежачего отверстия лопнет по слою.
В зажим
Натяг не годится, когда вал при сборке двигают, а потом закрепляют. Тогда в посадке делают разрез и стягивают его винтом, как хомут. Второй вариант: вставка сбоку и винт, который упирается в вал.
- Когда брать
- Вал двигают при сборке
- Главное
- Разрез в посадке и стяжной винт
- Подвох
- Нужно место под винт сбоку
10Трубка вместо пластика
Длинное и прямое печатать незачем. Раму, штангу или высокую стойку я бы собирал из алюминиевой трубки или профиля, а печатал только узлы по концам. У трубки нет швов между слоями, а два небольших узла печатаются быстрее длинной балки.
- Когда брать
- Деталь длинная и прямая
- Главное
- Печатать только узлы по концам
- Подвох
- Трубку надо купить и отрезать
Узлы держат трубку зажимом или натягом, как вал. Пластика при этом уходит меньше, а печать у меня считается по весу, от 10 ₽ за грамм. Расчёт и полный прайс на странице цен.
11Пробник зазоров
Все числа выше это отправная точка. Размер в модели и размер с принтера расходятся, и у каждой пары принтера с пластиком по-своему[4, 9]. Поэтому перед посадкой печатают пробник: пластинку с рядом отверстий, каждое на десятую больше соседнего. Печатают её тем же пластиком и с теми же настройками, что и деталь[14].
Натяг 0,1 мм: вал не войдёт без усилия
В пробник вставляют настоящий крепёж: винт, вставку, подшипник. Размер подошедшего отверстия идёт в модель. Пробник мал и печатается быстро, а из-за одного неудачного отверстия перепечатывать приходится всю деталь.
Когда деталь печатаю я, посадки под ваш крепёж подбираю сам. Напишите в заявке, что встанет в деталь: винт М4, подшипник 608, вал 8 мм.
12Шпаргалка
Восемь способов в одной таблице. Материал детали тоже важен: под нагрузку и удар я беру PETG, под жару ABS.
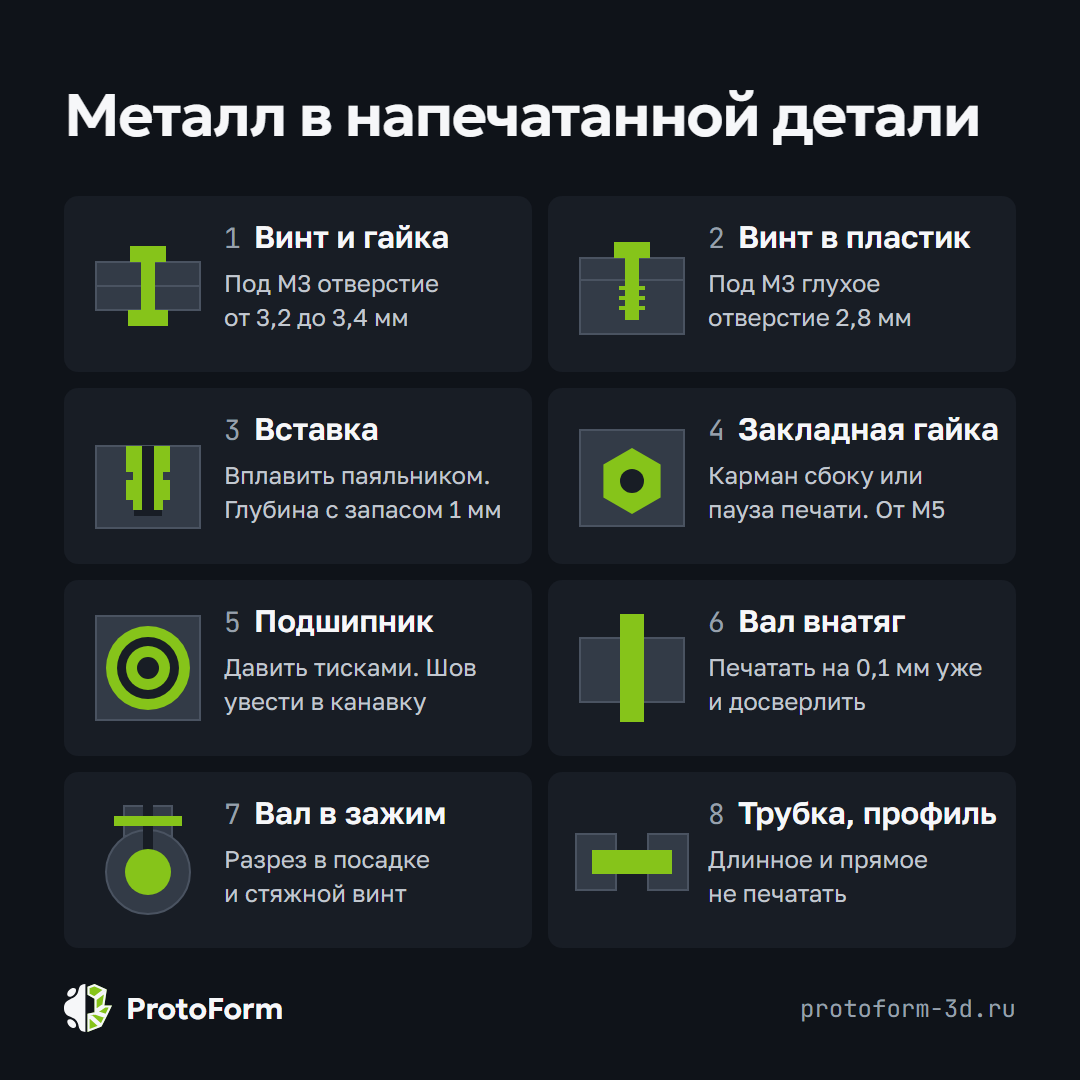
| Способ | Когда брать | Главное |
|---|---|---|
| 1. Винт и гайка насквозь | Есть доступ с двух сторон | Под М3 отверстие 3,4 мм |
| 2. Винт прямо в пластик | Гайку поставить некуда, сборка разовая | Под М3 отверстие от 2,7 до 2,8 мм |
| 3. Вплавляемая вставка | Деталь часто разбирают | Отверстие на 1 мм глубже вставки |
| 4. Закладная гайка | Нужна металлическая резьба без паяльника | Зазор от 0,1 до 0,15 мм на сторону |
| 5. Подшипник внатяг | В детали что-то вращается | Давить ровно, шов увести с посадки |
| 6. Вал внатяг | Вал стоит в детали намертво | Печатать меньше и досверлить |
| 7. Вал в зажим | Вал двигают при сборке | Разрез в посадке и стяжной винт |
| 8. Трубка или профиль | Деталь длинная и прямая | Печатать только узлы по концам |
13Частые вопросы
Можно ли напечатать резьбу на 3D-принтере
Да, если резьба крупная. От М6 её печатают вместе с деталью, и она работает. Мельче М5 витки выходят неточными, поэтому вместо печатной резьбы ставят металл: вставку, гайку или винт прямо в пластик.
Какое отверстие делать под винт М3 в напечатанной детали
Сквозное под винт с гайкой 3,4 мм, это второй ряд по ГОСТ 11284-75. Глухое под винт, который вворачивают прямо в пластик, от 2,7 до 2,8 мм. Под вплавляемую вставку диаметр берут с чертежа производителя: у разных вставок М3 это от 4,0 до 4,5 мм.
Что прочнее, вплавляемая вставка или винт в пластик
На вырыв они близки: в замере винт М3 в пластике выдержал 142 кг, хорошая вставка 181. Расходятся они в затяжке. Резьбу в пластике срывает момент около 1 ньютон-метра, вставка держит втрое больше и переносит частые разборки.
Как вставить гайку внутрь детали при печати
В модели рисуют гнездо по форме гайки с зазором от 0,1 до 0,15 мм на сторону. В слайсере ставят паузу на слое, который закрывает гнездо. Принтер останавливается, вы кладёте гайку, и печать идёт дальше поверх неё. Второй путь проще: паз, открытый сбоку, куда гайку задвигают после печати.
Какой зазор закладывать в 3D-печати
Одного числа нет: отверстия до 18 мм принтер печатает меньше, чем в модели, и у каждой пары принтера с пластиком разница своя. Под гайку в гнезде начинают с 0,1 мм на сторону, под винт берут отверстие из ГОСТа. Точное значение показывает пробник: пластинка с рядом отверстий разного размера.
Как посадить подшипник в напечатанную деталь
Гнездо делают чуть меньше подшипника и запрессовывают его тисками, чтобы он шёл без перекоса. Шов слоя уводят с посадочной поверхности. Запрессовывать лучше один раз: в опыте второй раз подшипник вошёл с усилием 400 Н вместо 600 и держался слабее.
Вы ставите вставки и подшипники сами
Да. Вплавлю вставки, заложу гайки, запрессую подшипник, досверлю отверстие под вал. Напишите в заявке, какой крепёж встанет в деталь. Стоимость сборки назову вместе с расчётом печати.
14Источники
Цифры и выводы статьи опираются на эти работы. Почти все они на английском: основная литература о пластиках выходит в международных журналах. Сноска в тексте раскрывает список и ведёт к нужному пункту.
Показать список: 6 научных работ, 6 стандартов и руководств и 5 опытов практиков
Научные работы
- Chacón J. M., Caminero M. A., García-Plaza E., Núñez P. J. (2017). Additive manufacturing of PLA structures using fused deposition modelling: Effect of process parameters on mechanical properties and their optimal selection. Materials & Design, т. 124, с. 143-157. doi:10.1016/j.matdes.2017.03.065как положение детали на столе меняет её прочность
- Tronvoll S. A., Elverum C. W., Welo T. (2018). Dimensional accuracy of threads manufactured by fused deposition modeling. Procedia Manufacturing, т. 26, с. 763-773. doi:10.1016/j.promfg.2018.07.088как принтер искажает резьбу и почему тонкий слой помогает
- Knoop F., Schöppner V. (2017). Geometrical Accuracy of Holes and Cylinders Manufactured with Fused Deposition Modeling. Solid Freeform Fabrication Symposium, Остин. doi:10.26153/tsw/16990отверстия до 18 мм выходят меньше, чем в модели, при любом положении детали
- Velemir A., Perović A., Petrović N., Kostić N., Marjanović N. (2025). Determination of 3D Printed Parts Various Geometric Tolerances. Mechanisms and Machine Science, труды конференции KOD 2024, с. 102-109. doi:10.1007/978-3-031-80512-7_10от чего зависит размер напечатанного гнезда под подшипник
- Jovanović Pešić Ž., Petrović N., Milenković S., Kostić N., Džunić D. (2025). Functional Surfaces Roughness Analysis of 3D Printed PET-G Housings Used for Press-Fitting Steel Ball Bearings. Tribology in Industry, т. 47, № 2, с. 389-400. doi:10.24874/ti.1947.04.25.06что происходит с посадкой подшипника при повторной запрессовке
- Iilane M. (2025). Keermestatud sisetükkide kasutamine 3D prinditud detailides. Эстонский университет естественных наук, дипломная работа. dspace.emu.eeвставки против нарезанной резьбы на вырыв в четырёх пластиках, от М3 до М8
Стандарты и руководства
- Межгосударственный стандарт (1975). ГОСТ 11284-75. Отверстия сквозные под крепёжные детали. Размеры. издание с изменением № 1. meganorm.ruдиаметры сквозных отверстий под винты, три ряда точности
- Protolabs Network. How to assemble 3D printed parts with threaded fasteners. база знаний производителя. hubs.comпечатная резьба, метчик, винт в пластик, вставки, гнездо под гайку, стенка вокруг резьбы
- Protolabs Network. How to design parts for FDM 3D printing. база знаний производителя. hubs.comпочему отверстия печатаются меньше и зачем их досверливают
- Formlabs. 3D Printing Threads and Adding Threaded Inserts to 3D Printed Parts. руководство производителя принтеров. formlabs.comс какого размера резьбу печатают и что с ней делают разборки
- Prusa Research. Insert pause or custom G-code at layer. база знаний производителя принтеров. help.prusa3d.comкак поставить паузу на нужном слое
- Prusa Research. Seam position. база знаний производителя принтеров. help.prusa3d.comоткуда берётся шов слоя и куда его можно увести
Опыты практиков
- Hermann S., CNC Kitchen (2019). Threaded Inserts for 3D Prints - Cheap VS Expensive. блог CNC Kitchen. cnckitchen.comвставки трёх видов и винт в пластике: вырыв и срыв резьбы затяжкой
- Hermann S., CNC Kitchen (2021). Tips and Tricks for Heat-Set Inserts. блог CNC Kitchen. cnckitchen.comглубина отверстия, температура паяльника, как не дать вставке вылезти
- Kočí J., Prusa Research (2021). The Surprising Practical Uses of Color Change in PrusaSlicer. блог Prusa. blog.prusa3d.comзазор вокруг гайки и ошибка на один слой при паузе
- Hermann S., CNC Kitchen (2020). Comparing PLA, PETG & ASA feat. Prusament. блог CNC Kitchen. cnckitchen.comпрочность трёх пластиков поперёк слоёв
- Участники форума Bambu Lab (2026). Heat set threaded inserts don't work. форум Bambu Lab, 27 сообщений. forum.bambulab.comпочему вставка проворачивается и откуда пластик в резьбе
Напечатать деталь под ваш крепёж
Пришлите модель или опишите задачу словами и напишите, что встанет в деталь: винты, подшипник, вал. Я заложу отверстия и посадки, напечатаю деталь и поставлю металл сам. Проверка файла бесплатная и ни к чему вас не обязывает.
Заявка принята
Мы её уже видим. Ответим в течение рабочего дня: пн-пт до 22:00, сб и вс до 18:00. Если вопрос срочный, позвоните.